
Údržba oceľovej príruby
Dec 24, 2019
Údržba oceľovej príruby
U obrobkov s komplexným tvarom alebo s ostrou zmenou prierezu a väčšou efektívnou hrúbkou by sa malo vykonať predhrievanie.
Spôsoby predhrievania sú: 800 ° C raz, 500-550 a 850 dvakrát. Rýchlosť nárastu teploty raz by mala byť obmedzená.
1. Kúrenie:
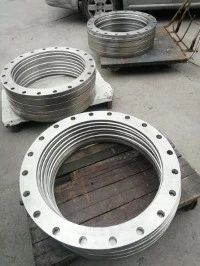
Obrobky, odliatky a zvary s drážkami a bez priechodných otvorov a príruba zvareného hrdla ASTM A105 CLASS150 , spracované a tvarované, nie sú vo všeobecnosti vhodné na ohrievanie v peciach so soľným kúpeľom.
Zahrievanie obrobku by malo mať dostatočný čas držania v závislosti od efektívnej hrúbky a podmienenej hrúbky obrobku.
2. Čistenie:
Pred tepelným spracovaním by mali byť obrobky a prípravky očistené od cudzích látok. Zvarená príruba krku, zvyšková soľ a farba.
Prípravok použitý prvýkrát vo vákuovej peci by sa mal vopred odplyniť a vyčistiť pri požadovanom stupni vákua obrobku.
3. Plnenie pece:
Prírubová príruba hrdla, ktorá sa počas tepelného spracovania ľahko deformuje, by sa mala zahrievať na špeciálnych prípravkoch.
Obrobok by mal byť umiestnený v účinnej vykurovacej zóne.
Ak máte záujem o rúry, tvarovky a príruby, prosím, kontaktujte nižšie:
Kontaktná osoba: pani Sandy Zhang
Telefón / Whats App / Wechat: +86 15127785550
Skype: sandy198607
E-mail: sandy@yongxingflange.com