
Ako zabezpečiť plynulosť vnútorného povrchu oceľových potrubí?
Jul 16, 2025
Ako dodávateľ oceľových potrubí som videl z prvej ruky dôležitosť hladkého vnútorného povrchu. Hladký vnútorný povrch nielen zvyšuje funkčnosť odpaliska, ale tiež rozširuje jeho životnosť. Ako teda môžeme zabezpečiť plynulosť vnútorného povrchu oceľových potrubí? Poďme sa ponoriť.
1. Výber materiálu
Prvým krokom pri zabezpečovaní hladkého vnútorného povrchu je výber správneho materiálu. Rôzne typy ocele majú rôzne vlastnosti, ktoré môžu ovplyvniť hladkosť vnútorného povrchu. Napríklad,Uhlíková oceľje obľúbenou voľbou kvôli jej trvanlivosti a relatívne hladkému povrchu. Uhlíková oceľ obsahuje uhlík ako hlavný prvok legovania, ktorý mu dodáva pevnosť a húževnatosť. Pri správnom spracovaní môže mať uhlíková oceľ veľmi hladký vnútorný povrch.
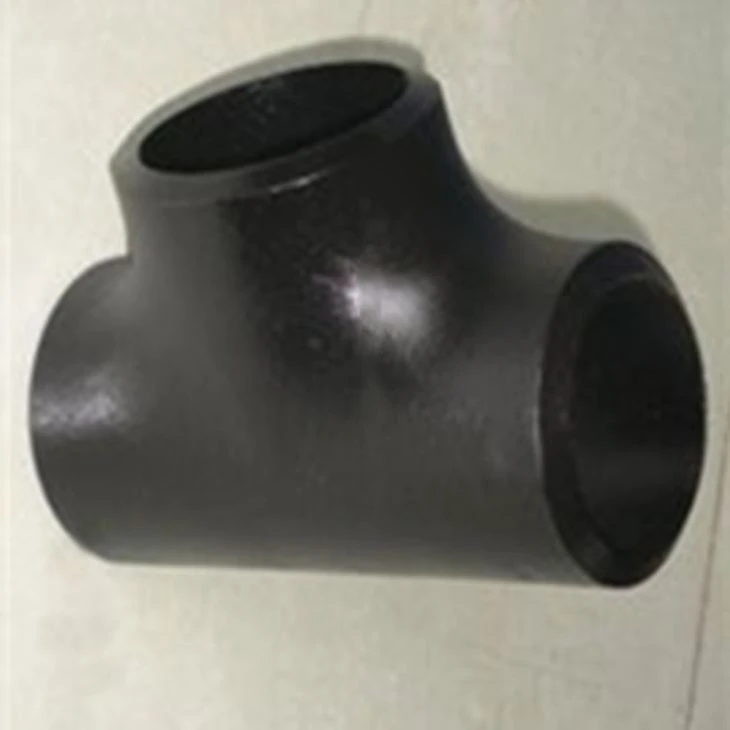

Ďalšou možnosťou jeOceľ znižujúce tričko. Tieto odpaliská sú navrhnuté tak, aby spájali potrubia rôznych priemerov a výber materiálu je rozhodujúci pre zabezpečenie plynulého prechodu a hladkého vnútorného povrchu. Pri výrobe oceľových odpalísk sa často používajú zliatiny ocele s vysokou kvalitou, aby sa dosiahla požadovaná plynulosť.
2. Výrobný proces
Výrobný proces hrá významnú úlohu pri určovaní hladkosti vnútorného povrchu. Tu je niekoľko kľúčových aspektov:
Bezšvová výroba
Plynulé oceľové potrubie, ako napríkladASTM A234 WPB Black Sch40 uhlíková oceľ Sladka tričko, sú známe svojimi hladkými vnútornými povrchmi. Bezproblémový výrobný proces zahŕňa prepichnutie pevného sochoru na vytvorenie dutej trubice, ktorá sa potom vytvorí do tričko. Táto metóda eliminuje prítomnosť švov, ktoré niekedy môžu na vnútornom povrchu spôsobiť nezrovnalosti. Kontinuálna štruktúra plynulých odpalísk umožňuje rovnomernejší a hladký prietok tekutín alebo plynov cez potrubie.
Studená kresba alebo studená valcovanie
Kreslenie za studena alebo valcovanie za studena je ďalším účinným spôsobom, ako zlepšiť hladkosť vnútorného povrchu. Po počiatočnom formovaní tričko sa potrubie ťahá cez matrice za chladných podmienok. Tento proces znižuje priemer a hrúbku steny potrubia a zároveň zlepšuje povrchovú úpravu. Výkres za studena komprimuje molekuly ocele, čo vedie k plynulejšiemu a presnejšiemu vnútornému povrchu. Zvyšuje tiež mechanické vlastnosti odpaliska, napríklad pevnosť a tvrdosť.
Tepelné spracovanie
Tepelné spracovanie je dôležitým krokom vo výrobnom procese. Napríklad žíhanie sa môže použiť na zmiernenie vnútorných napätí v oceli a na zlepšenie jej ťažnosti. Keď je tričko žíhané, zahrieva sa na špecifickú teplotu a potom sa pomaly ochladí. Tento proces pomáha vylepšiť štruktúru zŕn ocele, ktorá zase vedie k plynulejšiemu vnútornému povrchu. Normalizácia je ďalší proces ošetrenia tepla, ktorý sa môže použiť na dosiahnutie rovnomernejšej veľkosti zŕn a zlepšenie celkovej kvality odpaliska.
3. Kontrola kvality
Kontrola kvality je nevyhnutná na zabezpečenie toho, aby vnútorný povrch oceľového potrubia spĺňa požadované normy. Tu je niekoľko opatrení na kontrolu kvality:
Vizuálna kontrola
Jednoduchá, ale účinná metóda je vizuálna kontrola. Vyškolení inšpektori používajú jasné svetlá na preskúmanie vnútorného povrchu odpaliska pre akékoľvek viditeľné defekty, ako sú škrabance, jamy alebo hrubé škvrny. Hľadajú známky nerovnomernosti alebo nezrovnalostí, ktoré by mohli ovplyvniť výkon odpaliska. Akékoľvek odpaliská s viditeľnými defektmi sú zamietnuté alebo odoslané späť na ďalšie spracovanie.
NEMENNÉ TESTOVANIE (NDT)
Na detekciu vnútorných defektov v odpalisku sa môžu použiť metódy deštruktívneho testovania, ako je ultrazvukové testovanie a testovanie magnetických častíc. Ultrazvukové testovanie využíva vysoko - frekvenčné zvukové vlny na detekciu nedostatkov alebo nezrovnalostí v oceli. Testovanie magnetických častíc sa používa na detekciu povrchových a blízkych povrchových defektov vo feromagnetických materiáloch. Tieto metódy testovania pomáhajú zabezpečiť, aby vnútorný povrch odpaliska bol bez skrytých defektov, ktoré by mohli ohroziť jej plynulosť a funkčnosť.
Meranie drsnosti povrchu
Meranie drsnosti povrchu je kvantitatívny spôsob, ako vyhodnotiť hladkosť vnútorného povrchu. Na meranie výškových variácií na povrchu sa používajú špecializované nástroje, ako sú profilometre. Drsnosť povrchu sa zvyčajne vyjadruje z hľadiska RA (aritmetická priemerná odchýlka profilu drsnosti). Nastavením prísnych štandardov drsnosti povrchu a meraním odpalísk počas výrobného procesu môžeme zabezpečiť, aby vnútorný povrch spĺňal požadované kritériá plynulosti.
4. Čistenie a povlaky
Po procesoch výroby a kontroly kvality sú čistenie a povlaky dôležitými krokmi na udržanie plynulosti vnútorného povrchu.
Čistenie
TEE sa dôkladne vyčistí, aby sa odstránili všetky kontaminanty, ako je olej, tuk alebo kovové hobliny, ktoré sa môžu hromadiť počas výrobného procesu. Môže sa použiť kombinácia metód chemického čistenia a mechanického čistenia. Chemické čistenie zahŕňa použitie rozpúšťadiel alebo kyselín na rozpustenie a odstránenie kontaminantov, zatiaľ čo mechanické čistenie môže zahŕňať kefovanie alebo otryskanie vnútorného povrchu pomocou abrazívnych materiálov.
Poťahovanie
Aplikácia povlaku na vnútorný povrch odpaliska môže poskytnúť ďalšiu ochranu a zlepšiť plynulosť. Napríklad epoxidové povlaky sa bežne používajú na ochranu ocele pred koróziou a na vytvorenie hladkej bariéry medzi tekutinou alebo plynom pretekajúcim cez tričko a oceľový povrch. Povlak by sa mal aplikovať rovnomerne a hladko, aby sa zabezpečilo, že nevytvára žiadnu ďalšiu drsnosť.
5. Manipulácia a úložisko
Na udržanie plynulosti vnútorného povrchu sú tiež dôležité manipulácie a skladovanie oceľových potrubí.
Zaobchádzanie
Počas manipulácie by sa malo venovať starostlivosť, aby sa predišlo akejkoľvek nárazom alebo škrabancom na vnútornom povrchu. Na zabezpečenie poškodenia odpalísk by sa malo použiť špecializované zdvíhacie zariadenie. Pracovníci by mali tiež nosiť rukavice, aby zabránili zanechávaniu odtlačkov prstov alebo iných značiek na povrchu.
Ukladanie
Komolie by sa mali skladovať v suchom a čistom prostredí, aby sa zabránilo korózii a poškodeniu. Mali by sa ukladať spôsobom, ktorý im bráni rozdrveniu alebo deformovaniu. Správne stohovanie odpalísk a použitie vhodných podpery môže pomôcť udržať ich tvar a plynulosť vnútorného povrchu.
Na záver, zabezpečenie plynulosti vnútorného povrchu oceľových potrubí, vyžaduje kombináciu správneho výberu materiálu, dobre riadeného výrobného procesu, prísnej kontroly kvality a vhodného čistenia, náteru, manipulácie a skladovania. Ako dodávateľ oceľových potrubí sme sa zaviazali poskytovať výrobky vysokej kvality s hladkými vnútornými povrchmi. Ak ste na trhu s oceľovými potrubím a chcete zabezpečiť hladkú a spoľahlivú prevádzku, neváhajte nás kontaktovať, aby ste pre nás viac informácií a prediskutovali svoje konkrétne požiadavky. Sme tu, aby sme vám pomohli nájsť perfektné riešenie pre váš projekt.
Odkazy
- „Príručka výroby oceľových potrubí“
- „Materiálová veda a inžinierstvo: Úvod“
- Priemyselné normy a pokyny pre výrobu oceľových potrubí